Fabricación automotriz

Confiabilidad predictiva para la línea automotriz

Brazos robóticos, transportadores, prensas de estampado y celdas de soldadura operan con tiempos de takt medidos en segundos. Un solo fallo de rodamiento en la línea principal puede detener toda la planta. Haltless monitorea las firmas de vibración, corriente y térmicas en cada activo crítico para que intervenga antes de que el tiempo de takt se desvíe.

EQUIPOS QUE MONITORIZAMOS

Lea lo que ya está en la planta

Cuatro familias de activos con conectores listos desde el primer día. Sin sensores propietarios y sin integraciones de varias semanas.

01

Celdas robóticas de soldadura

Brazos articulados de seis ejes en líneas body-in-white, seguidos por la corriente de articulaciones, la temperatura del motor y las firmas de tiempo de ciclo.

02

Prensas de estampación

Prensas mecánicas e hidráulicas para capós, puertas y paneles estructurales, monitorizadas por presión de cilindro, velocidad del pistón y vibración de cojinetes.

03

Transportadores de pintura

Transportadores skid, aplicadores oscilantes de pintura y tanques de inmersión rastreados por tensión de cadena, consumo de motor y temperatura del tanque.

04

Servomotores de línea de ensamblaje

Herramientas de par servomotorizadas, estaciones de atornillado y transbordadores de pallets leídos por OPC UA para el contexto inmediato detrás de cada desviación de tiempo de ciclo.

MODOS DE FALLO QUE DETECTAMOS

Las firmas que Haltless vigila

Tres detectores deterministas corren en paralelo sobre cada lectura. Estos son los modos de fallo que suelen señalar temprano en esta industria.

01

Desgaste de cojinetes en equipos rotativos

Deriva de velocidad en cojinetes de husillo y pistón señalada días antes del agarrotamiento catastrófico.

02

Pérdida de presión hidráulica

Fugas lentas en cilindros y acumuladores identificadas mediante tasa de cambio sobre la presión de suministro.

03

Picos de corriente en servomotores

Z-score sobre la corriente de herramientas de par y motores de transportador detecta fallos de bobinado horas antes de la parada de línea.

CONTEXTO DEL SECTOR

Por qué este sector encaja con Haltless

Las plantas Tier-1 de automoción operan con tiempos de takt medidos en segundos y objetivos de OEE de línea por encima del 85 por ciento. Una sola parada de celda de soldadura en la línea principal representa una exposición de seis cifras en una hora, y la trazabilidad bajo IATF 16949 exige que cada acción sea reproducible. Haltless ofrece al responsable de mantenimiento una puntuación de salud explicable en cada activo crítico y un registro de auditoría inviolable de cada alerta, orden de trabajo y firma.

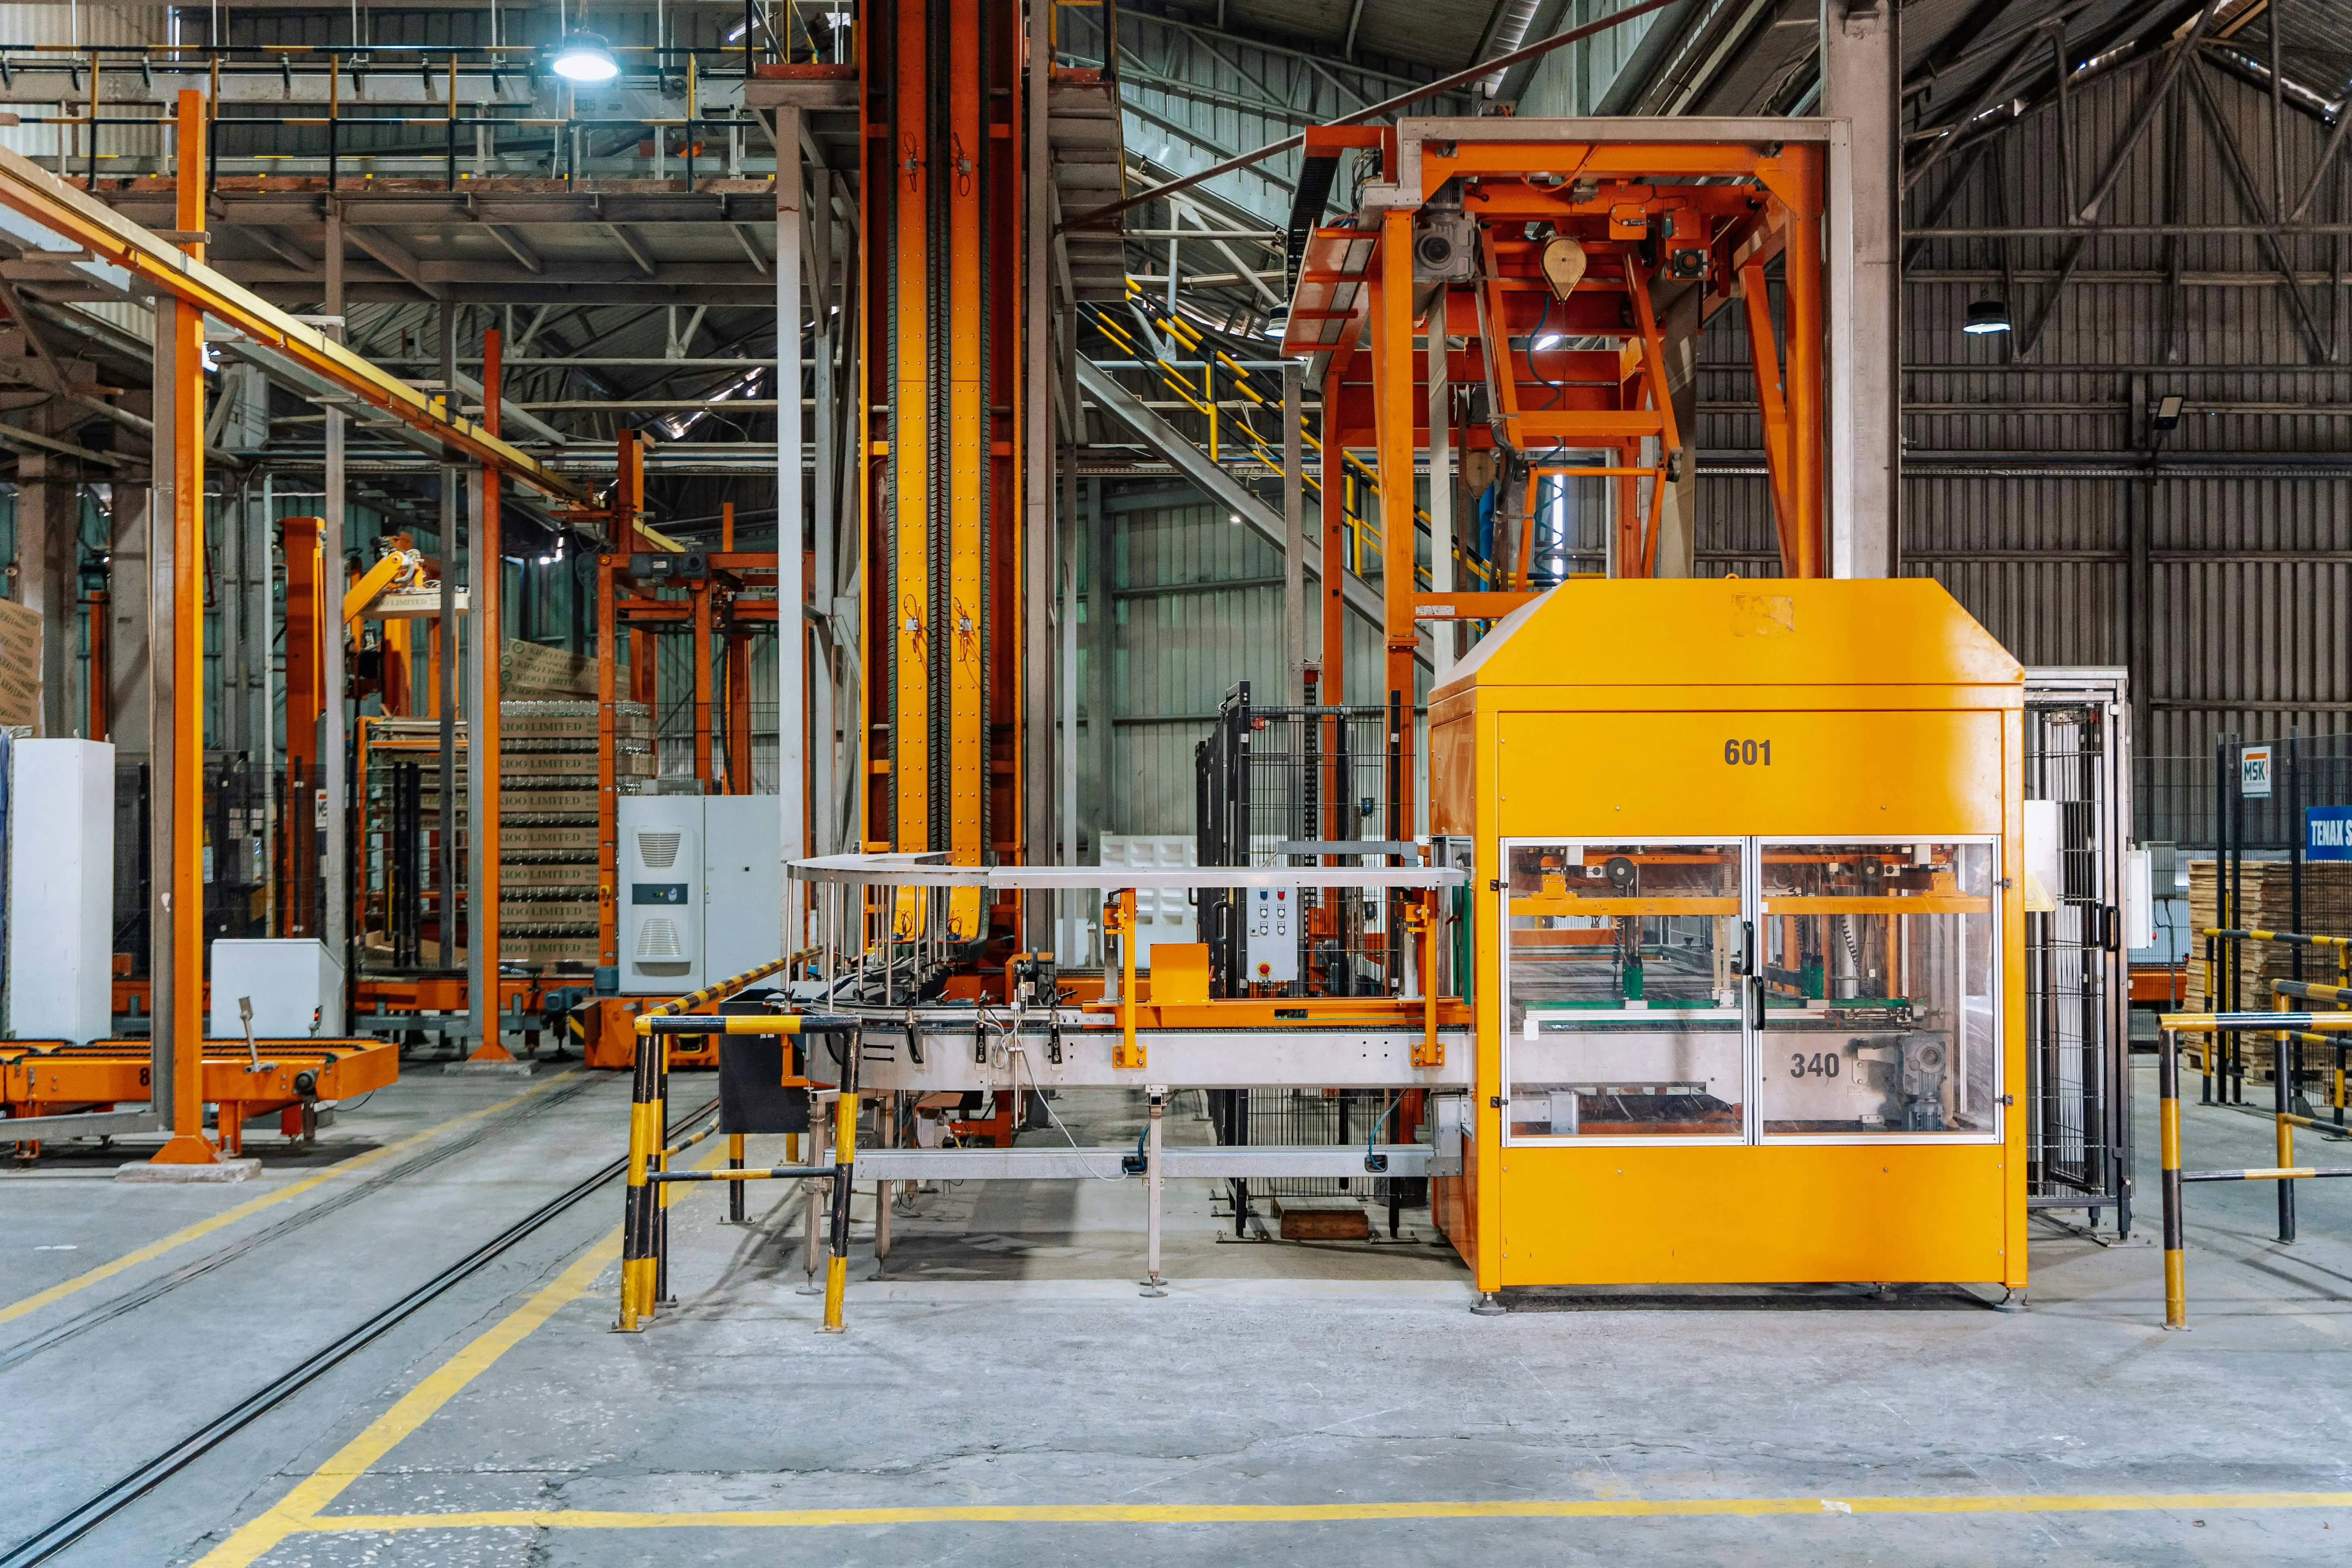
Construido para su planta

01

Alertas predictivas, días antes

Las firmas de vibración, térmicas y de corriente se marcan antes de convertirse en una parada.

02

Agente edge, despliegue en 15 minutos

Un agente Python de 40MB se ejecuta en cualquier máquina Linux junto a sus PLCs existentes. Sin sensores nuevos.

03

Integraciones listas para ERP

APIs abiertas y conectores prediseñados para SAP, Maximo, ServiceNow y Jira envían las alertas directamente a las órdenes de trabajo.

DEJA DE REACCIONAR.COMIENZA A PREDECIR.

Conecte Haltless con sus PLC existentes, valide la puntuación de salud explicable en sus propios equipos, y volvemos con un presupuesto a medida. Sin hardware nuevo, sin sensores propietarios, sin consultores.

PREGUNTAS FRECUENTES

Lo que las plantas del sector preguntan primero

¿Cómo funciona el mantenimiento predictivo en una línea con takt de segundos?

Los detectores trabajan sobre lecturas que los PLC ya publican, así que no se añade nada al propio ciclo. Un z-score sobre la corriente del husillo o una tasa de cambio en la presión hidráulica señala deriva entre turnos, no a mitad de carrera. La línea mantiene su takt y la alerta llega al CMMS.

¿Pueden monitorizar celdas de soldadura sin tocar el controlador del robot?

Sí. El agente de borde lee por OPC UA o Modbus TCP y nunca escribe de vuelta. La celda conserva su propio lazo de control; Haltless observa las etiquetas que el controlador ya expone y no tiene ninguna vía para cambiarlas.

¿Cómo afecta esto al reporte de OEE de la línea?

La disponibilidad es el término de OEE al que más golpean las paradas no planificadas, así que pasar un fallo de rodamiento de parada de línea a intervención planificada se ve ahí. Solo se ve con honestidad si su definición de OEE cuenta los cambios de formato y las microparadas en el denominador.